
Cách hàn tủ sắt đúng kỹ thuật quyết định độ chắc chắn, độ vuông vắn và tính thẩm mỹ của sản phẩm. Đặc biệt, khi gia công sắt hộp mỏng, người thực hiện cần kiểm soát nhiệt lượng để hạn chế tình trạng thủng vật liệu, cong vênh hoặc biến dạng khung. Từ khâu lựa chọn sắt hộp, đo cắt, hàn đính đến hoàn thiện bề mặt, mỗi công đoạn đều ảnh hưởng đến chất lượng tủ. Nội thất Phú Hưng sẽ hướng dẫn quy trình và những lưu ý quan trọng khi thực hiện.
Hàn tủ sắt là gì? Có thể tự thực hiện tại nhà không?
Hàn tủ sắt là quá trình sử dụng kỹ thuật hàn kim loại để liên kết các thanh sắt hộp, thép tấm hoặc những bộ phận kết cấu thành khung tủ hoàn chỉnh. Phương pháp này thường được ứng dụng khi gia công tủ quần áo khung sắt, tủ hồ sơ, tủ bếp, kệ trưng bày và các hệ tủ lưu trữ bằng kim loại.
Về nguyên lý, quá trình hàn tạo liên kết giữa các chi tiết kim loại bằng nhiệt, có thể kết hợp vật liệu bổ sung tùy phương pháp. Chất lượng mối hàn phụ thuộc vào vật liệu, thiết bị, kỹ thuật thao tác và điều kiện gia công. Đối với tủ sắt, yêu cầu không chỉ là mối nối chắc chắn mà còn phải giữ được kích thước, độ thẳng và khả năng lắp cánh chính xác.
Người có kiến thức, kỹ năng hàn và trang bị bảo hộ phù hợp có thể thực hiện các công việc gia công đơn giản. Tuy nhiên, người chưa được đào tạo không nên tự vận hành máy hàn điện, đặc biệt khi làm việc với sắt hộp mỏng. Hồ quang điện, khói hàn, tia bức xạ và nguy cơ cháy nổ đều có thể gây thương tích nghiêm trọng nếu thao tác không đúng cách.
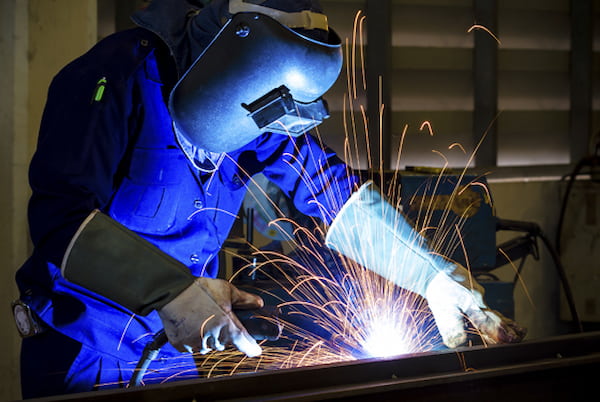
Dụng cụ và vật liệu cần chuẩn bị khi hàn tủ sắt
Để thực hiện cách làm tủ sắt bằng sắt hộp, việc chuẩn bị vật liệu và thiết bị cần dựa trên bản vẽ, kích thước sản phẩm và phương pháp gia công. Chọn đúng dụng cụ giúp công việc thuận tiện, đồng thời hạn chế các lỗi phát sinh trong quá trình dựng khung.
1. Máy hàn và thiết bị gia công kim loại
Trong sản xuất khung tủ sắt, hai phương pháp thường được sử dụng là hàn que và hàn MIG/MAG. Mỗi phương pháp có đặc điểm riêng, phù hợp với từng loại vật liệu và điều kiện sản xuất.
- Máy hàn que: Sử dụng điện cực có thuốc bọc, phù hợp với nhiều công việc hàn thép thông dụng.
- Máy hàn MIG/MAG: Sử dụng dây hàn cấp liên tục và khí bảo vệ, có thể phù hợp với gia công thép mỏng khi lựa chọn đúng chế độ hàn.
- Máy cắt kim loại: Phục vụ cắt thanh sắt hộp theo kích thước thiết kế.
- Máy mài góc: Dùng để xử lý ba via và hoàn thiện những vị trí phù hợp.
Đối với hàn sắt hộp mỏng, không thể lựa chọn dòng điện chỉ dựa trên một khoảng thông số chung. Chế độ hàn phải được xác định theo chiều dày vật liệu, loại điện cực hoặc dây hàn, tư thế hàn và hướng dẫn của thiết bị. Người vận hành cần được đào tạo và kiểm tra chế độ hàn trên mẫu thử trước khi thực hiện sản phẩm.
2. Dụng cụ đo và định vị khung tủ
Độ chính xác của khung ảnh hưởng trực tiếp đến khả năng lắp cánh, ngăn kéo và các tấm vách. Vì vậy, quá trình gia công tủ sắt cần sử dụng dụng cụ đo và gá định vị phù hợp.
- Thước cuộn và thước thép để kiểm tra kích thước.
- Ke vuông để kiểm tra góc liên kết.
- Thước thủy để kiểm tra độ cân bằng.
- Kẹp chữ C hoặc bộ gá chuyên dụng để giữ chi tiết.
- Bàn gá có mặt phẳng ổn định.
- Dụng cụ đánh dấu vị trí gia công.
Nam châm góc có thể hỗ trợ định vị ban đầu, nhưng không thay thế hoàn toàn kẹp cơ khí hoặc đồ gá chuyên dụng. Khi gia công, chi tiết cần được cố định chắc chắn để hạn chế xê dịch và biến dạng.
3. Lựa chọn sắt hộp và vật liệu làm tủ
Sắt hộp làm tủ có nhiều kích thước tiết diện, chẳng hạn 16 x 16 mm, 20 x 20 mm hoặc 25 x 25 mm. Tuy nhiên, đây chỉ là những kích thước có thể gặp trong gia công cơ khí, không phải tiêu chuẩn áp dụng cho mọi loại tủ.
Việc lựa chọn tiết diện và chiều dày thành hộp cần dựa vào kích thước khung, tải trọng dự kiến, số lượng đợt, kiểu liên kết và thiết kế tổng thể. Với tủ cao hoặc hệ tủ chứa hồ sơ nặng, kết cấu cần được tính toán phù hợp thay vì chỉ lựa chọn sắt hộp theo kinh nghiệm.
Vách tủ có thể sử dụng thép tấm hoặc vật liệu khác tùy thiết kế. Phương pháp cố định từng loại vách cũng cần tương thích với cấu tạo khung và đặc tính vật liệu.
4. Trang bị bảo hộ khi hàn tủ sắt
An toàn là yêu cầu bắt buộc khi thực hiện hàn khung tủ sắt. Người vận hành cần có mặt nạ hàn phù hợp, găng tay chuyên dụng, trang phục chống cháy, giày bảo hộ và phương tiện bảo vệ mắt khi cắt, mài.
Khu vực hàn cần được tổ chức với hệ thống thông gió và hút khói phù hợp. Không nên hàn trong phòng kín, gần vật liệu dễ cháy hoặc tại vị trí có nguy cơ điện giật. Người chưa được đào tạo cần sử dụng dịch vụ gia công chuyên nghiệp thay vì tự thử nghiệm trên sản phẩm thực tế.
Quy trình cách hàn tủ sắt đúng kỹ thuật
Quy trình cách hàn tủ sắt thường gồm năm công đoạn: thiết kế, chuẩn bị vật liệu, định vị khung, thực hiện liên kết hàn và hoàn thiện sản phẩm. Trong thực tế sản xuất, từng bước cần được kiểm tra để bảo đảm khung không bị lệch và các bộ phận có thể lắp ráp chính xác.
Bước 1: Lên bản vẽ và xác định kích thước tủ
Trước khi gia công, cần xác định chiều rộng, chiều sâu, chiều cao và công năng sử dụng của tủ. Bản vẽ phải thể hiện vị trí thanh khung, vách ngăn, đợt chứa đồ, cánh mở và các phụ kiện liên quan.
Đối với tủ quần áo khung sắt, cần dự tính không gian treo quần áo và chiều sâu phù hợp. Với tủ hồ sơ, cần xác định loại tài liệu, số tầng lưu trữ và yêu cầu tải trọng. Những thông tin này ảnh hưởng trực tiếp đến phương án kết cấu.
Bản vẽ cũng cần thể hiện kích thước lắp ráp và dung sai gia công. Nếu bỏ qua bước này, khung tủ có thể gặp tình trạng không đồng đều, cánh khó đóng mở hoặc vị trí lắp phụ kiện không chính xác.
Bước 2: Cắt và chuẩn bị các thanh sắt hộp
Sau khi hoàn thành bản vẽ, các thanh sắt hộp được gia công theo kích thước và hình dạng của từng chi tiết. Phương pháp cắt phải phù hợp với thiết bị, loại vật liệu và yêu cầu liên kết.
Một số thiết kế sử dụng mối ghép góc với đầu thanh được cắt vát, trong khi những kết cấu khác dùng mối ghép chữ T hoặc ghép đầu. Không phải mọi vị trí khung tủ đều cần cắt vát 45 độ; hình dạng đầu nối phải tuân theo bản vẽ và phương án hàn.
Sau khi cắt, cần kiểm tra kích thước và loại bỏ ba via bằng phương pháp phù hợp. Bề mặt khu vực liên kết phải được chuẩn bị theo quy trình hàn để hạn chế các khuyết tật phát sinh.
Bước 3: Định vị và hàn đính khung tủ
Hàn đính khung tủ sắt là công đoạn cố định tạm thời vị trí các chi tiết trước khi hoàn thiện mối hàn. Mục đích là giữ kết cấu đúng hình dạng thiết kế và tạo điều kiện kiểm tra kích thước.
Các thanh khung cần được đặt trên bàn gá ổn định và cố định bằng hệ thống kẹp phù hợp. Sau khi định vị, người thợ có chuyên môn thực hiện mối hàn đính theo quy trình đã lựa chọn.
Trước khi chuyển sang công đoạn tiếp theo, cần kiểm tra:
- Chiều dài và chiều rộng của khung.
- Độ vuông góc giữa các thanh liên kết.
- Độ thẳng của những thanh dài.
- Vị trí các điểm lắp vách và phụ kiện.
- Hai đường chéo của khung hình chữ nhật.
Với khung hình chữ nhật có các cạnh đối bằng nhau, việc kiểm tra hai đường chéo giúp đánh giá độ vuông. Tuy nhiên, cần kết hợp kiểm tra cạnh và góc, không chỉ dựa vào một phép đo duy nhất.
Bước 4: Hàn cố định các mối nối
Sau khi khung được kiểm tra, người thợ tiến hành hoàn thiện các liên kết bằng phương pháp hàn đã xác định. Đây là công đoạn quan trọng trong cách hàn tủ sắt bền đẹp vì ảnh hưởng đến khả năng chịu lực và độ ổn định của khung.
Đối với thép hộp mỏng, nhiệt lượng quá lớn hoặc tập trung nhiệt không phù hợp có thể gây cháy thủng, biến dạng hoặc làm thay đổi kích thước chi tiết. Ngược lại, chế độ hàn không phù hợp cũng có thể tạo mối nối thiếu ngấu hoặc không đạt yêu cầu.
Vì vậy, cần lựa chọn quy trình hàn theo chiều dày vật liệu, phương pháp hàn và yêu cầu kỹ thuật. Không nên áp dụng cố định mức dòng điện 50–80 A cho mọi loại sắt hộp, bởi thông số phù hợp còn phụ thuộc vào nhiều yếu tố khác.
Trong quá trình gia công, khung cần được kiểm soát biến dạng bằng phương án gá, trình tự hàn và kiểm tra kích thước phù hợp. Những công việc này nên được thực hiện bởi người có kỹ năng và kinh nghiệm vận hành thiết bị.
Bước 5: Kiểm tra, làm sạch và hoàn thiện mối hàn
Sau khi hàn và để kết cấu nguội theo quy trình phù hợp, cần kiểm tra chất lượng các mối nối. Những dấu hiệu như nứt, rỗ khí, cháy thủng hoặc sai lệch hình dạng cần được đánh giá trước khi chuyển sang hoàn thiện bề mặt.
Công đoạn làm sạch có thể gồm loại bỏ xỉ hàn, ba via và những phần kim loại thừa. Việc mài cần được kiểm soát để không làm giảm tiết diện chịu lực hoặc ảnh hưởng đến chất lượng mối nối.
Đối với khung tủ sắt hàn, không nên sử dụng bột bả để che giấu những khuyết tật kết cấu. Nếu mối hàn không đạt yêu cầu, phải được xử lý bằng quy trình sửa chữa thích hợp trước khi làm đẹp bề mặt.
Bước 6: Sơn chống gỉ và lắp hoàn thiện tủ
Khi kết cấu đạt yêu cầu, khung được làm sạch và hoàn thiện bề mặt theo phương án thiết kế. Với các sản phẩm sử dụng sơn lỏng, quy trình có thể bao gồm lớp lót chống gỉ và lớp sơn màu tương thích.
Đối với tủ sắt sơn tĩnh điện, việc hoàn thiện thường được thực hiện bằng thiết bị chuyên dụng và quy trình xử lý bề mặt, phun phủ, đóng rắn phù hợp. Đây không phải công đoạn có thể thay thế đơn giản bằng việc phun sơn thông thường tại nhà.
Sau khi lớp hoàn thiện đạt yêu cầu, các tấm vách, đợt, cánh và phụ kiện được lắp theo thiết kế. Cuối cùng, cần kiểm tra độ ổn định, khả năng đóng mở và sự phù hợp của từng bộ phận.
Tủ sắt Nội thất Phú Hưng có những ưu điểm gì?
Nội thất Phú Hưng cung cấp nhiều dòng tủ văn phòng, bao gồm tủ hồ sơ sắt, tủ cánh kính, tủ locker và tủ sắt vân gỗ. Các sản phẩm được phát triển với nhiều cấu hình để đáp ứng nhu cầu lưu trữ trong văn phòng, cơ quan và khu vực làm việc.
Đặc biệt, dòng tủ sắt vân gỗ Nội thất Phú Hưng sử dụng kết cấu sắt hoặc thép sơn tĩnh điện kết hợp công nghệ in vân gỗ chuyển nhiệt. Đây là giải pháp kết hợp đặc tính của vật liệu kim loại với vẻ ngoài gần gũi nội thất gỗ.
1. Kết cấu kim loại và thiết kế lưu trữ linh hoạt
Ưu điểm của các dòng tủ sắt Phú Hưng nằm ở kết cấu kim loại và cách bố trí khoang theo từng công năng. Một số mẫu có nhiều đợt di động để phân loại hồ sơ, trong khi các mẫu khác sử dụng cánh kính, ngăn kéo hoặc khoang độc lập.
Kết cấu kim loại không bị mối mọt ăn phá giống vật liệu gỗ. Tuy nhiên, khả năng chịu tải và độ ổn định phải được đánh giá theo từng sản phẩm cụ thể, không thể xác định chỉ dựa vào chất liệu.
2. Bề mặt sơn tĩnh điện và vân gỗ thẩm mỹ
Các mẫu tủ sắt vân gỗ sử dụng công nghệ hoàn thiện bề mặt để tạo họa tiết gỗ, giúp sản phẩm dễ phối hợp với bàn làm việc và nội thất phòng lãnh đạo.
So với việc tự gia công và sơn thủ công, sản phẩm hoàn thiện sẵn có thông số về kiểu dáng, kích thước và cấu hình rõ ràng. Người dùng cần lựa chọn theo yêu cầu thực tế thay vì chỉ đánh giá qua màu sắc.
3. Nhiều mẫu tủ đáp ứng nhu cầu văn phòng
Danh mục của Nội thất Phú Hưng có nhiều cấu hình tiêu biểu:
- PH-TP3N: Tủ thấp có ba ngăn kéo và một khoang lớn.
- PH-2CS: Tủ hai cánh sắt, nhiều đợt di động.
- PH-2CKS: Tủ kết hợp cánh kính và cánh sắt.
- PH-4CK2NS: Tủ kết hợp cánh kính, hai ngăn kéo và khoang kín.
- PH-6CK: Tủ sáu cánh có khoang treo áo.
- PH-9C: Tủ locker chín khoang độc lập.
Những cấu hình này phù hợp với các nhu cầu từ lưu trữ hồ sơ hành chính đến quản lý đồ dùng cá nhân. Việc lựa chọn cần dựa vào diện tích và số lượng vật dụng cần cất giữ.
Bảng giá tủ sắt Nội thất Phú Hưng
Khi so sánh chi phí tự hàn tủ sắt với tủ thành phẩm, cần tính đến vật liệu, thiết bị, nhân công, xử lý bề mặt và phụ kiện. Giá sản phẩm sản xuất sẵn phụ thuộc vào kích thước, cấu hình khoang, loại cánh và hệ thống khóa.
Nội thất Phú Hưng có các mẫu tủ sắt thông thường đang hiển thị trạng thái liên hệ và nhiều mẫu tủ sắt vân gỗ có mức giá theo từng nhóm. Dưới đây là bảng tham khảo một số sản phẩm tiêu biểu.
| Sản phẩm | Kích thước R x S x C | Đặc điểm | Giá tham khảo |
|---|---|---|---|
| PH-TP3N | 1100 x 450 x 665 mm | 3 ngăn kéo, 1 khoang lớn | 3.xxx.xxx VNĐ |
| PH-2CS | 900 x 500 x 1850 mm | 2 cánh sắt, mỗi khoang 4 đợt di động | 4.xxx.xxx VNĐ |
| PH-2CKS | 900 x 400 x 1850 mm | Cánh kính kết hợp cánh sắt | 4.xxx.xxx VNĐ |
| PH-4CK2NS | 900 x 400 x 1830 mm | 4 cánh, 2 ngăn kéo | 4.xxx.xxx VNĐ |
| PH-6CK | 1337 x 400 x 1830 mm | 6 cánh, có khoang treo áo | 5.xxx.xxx VNĐ |
| PH-9C | 900 x 500 x 1850 mm | Locker 9 khoang | 4.xxx.xxx VNĐ |
| PH-6CKL | 1800 x 450 x 1830 mm | Hệ tủ lớn nhiều khoang | 8.xxx.xxx VNĐ |
| PH.TS-02 | Theo cấu hình sản phẩm | Tủ hồ sơ sắt 2 khoang cánh mở | Liên hệ |
Lưu ý: Các mức giá dạng 3.xxx.xxx VNĐ hoặc 4.xxx.xxx VNĐ được giữ theo cách hiển thị trên danh mục sản phẩm, không phải báo giá chính xác. Giá thực tế cần được đối chiếu theo mã và cấu hình tại thời điểm lựa chọn.
Kết luận
Cách hàn tủ sắt đúng kỹ thuật đòi hỏi sự chính xác từ bản vẽ, lựa chọn vật liệu, định vị khung đến kiểm tra mối hàn và hoàn thiện bề mặt. Đặc biệt, khi hàn sắt hộp mỏng, cần kiểm soát nhiệt lượng để hạn chế cháy thủng và biến dạng. Với người chưa có kỹ năng chuyên môn, lựa chọn tủ sản xuất sẵn là phương án đáng cân nhắc. Nội thất Phú Hưng cung cấp nhiều mẫu tủ sắt và tủ sắt vân gỗ, đáp ứng nhu cầu lưu trữ trong các không gian văn phòng.
Xem thêm các nội dung liên quan